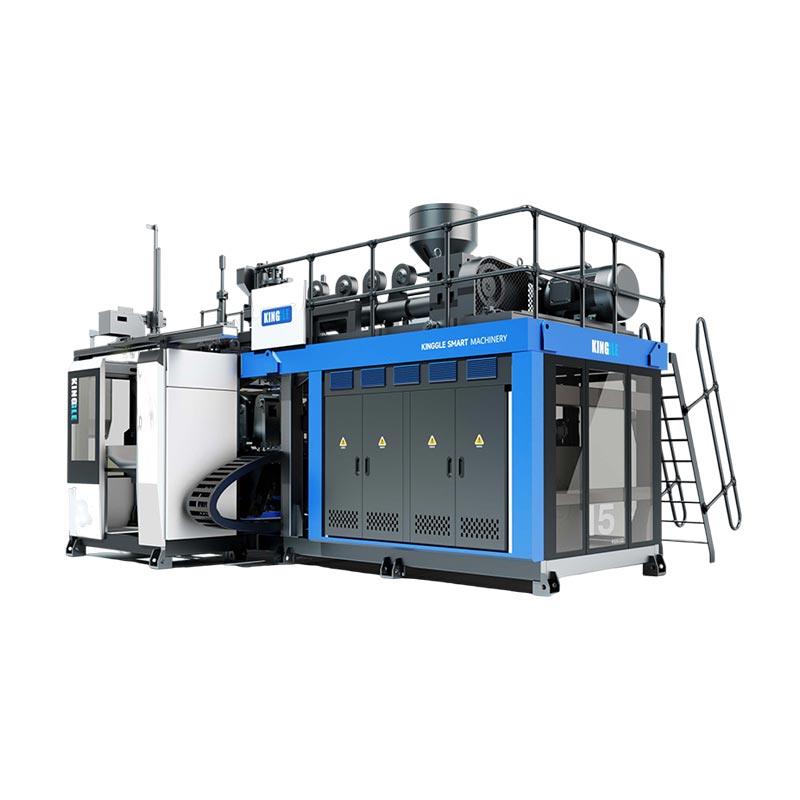
Awọn olori meji, awọn parisons meji ati awọn cavities meji nigbagbogbo wa ni imọran iṣelọpọ kanna-ṣugbọn wọn kii ṣe awọn ofin paarọ. Ifilelẹ ti o tọ bẹrẹ pẹlu igo, ipolowo iṣan, aaye mimu ati ibeere yo gross, kii ṣe kika ori ibi-afẹde.

Olura ti n beere fun "ẹrọ fifun igo mẹrin-mẹrin" le gba ori iku-iṣan-mẹrin, apẹrẹ iho mẹrin ati ọkan tabi meji awọn ibudo mimu. Olura miiran ti o n beere fun “Ẹrọ idọgba ori ilọpo meji” le tọka si awọn parisons meji nikan. Ayafi ti asọye naa ṣe atokọ ipin kọọkan, awọn ẹgbẹ mejeeji le jiroro nọmba kanna lakoko ti o nroro awọn ohun elo oriṣiriṣi.
Itọsọna yii ya awọn ofin wọnyẹn, nlo Kinggle 2L lọwọlọwọ, 5L ati 15L ni pato lati ṣafihan awọn opin iwọn lẹhin yiyan ori, ati pese ọna iwọntunwọnsi pupọ fun ifiwera ọkan-, meji-, mẹta- ati awọn imọran ori mẹrin laisi ṣiṣẹda iṣelọpọ iṣelọpọ.
Ni akọkọ, lorukọ awọn iṣiro oriṣiriṣi mẹrin
Ọrọ naaoriti wa ni lo loosely ni oja. An extrusion fe igbáti kú ori sepin yo ati awọn fọọmu awọn tubular parison. A olona-parison kú ori ni o ni orisirisi iÿë. Awọn m ki o si tilekun ni ayika awon parisons, ati kọọkan m iho fọọmu apa kan. Ibusọ kan jẹ ipo mimu-ati-dimole pipe ti o gba wọn. Layer jẹ Layer ohun elo ti a ṣẹda nipasẹ extrusion ati eto ori-ori.
| Ka | Itumo ti ara | Apeere ibeere eniti o ra | Maṣe ro pe |
|---|---|---|---|
| Kú-ori iÿë | Šiši lati inu eyiti awọn parisons farahan ni iṣẹlẹ imudagba kan | Ṣe imọran nikan, ilọpo meji, mẹta tabi ori mẹrin? | Wipe kika iṣan ṣe iṣeduro nọmba kanna ti awọn igo ti o gba |
| Parisons | Tubular yo gigun sile nipa m | Bawo ni iwuwo ati akoko yoo jẹ iwọntunwọnsi laarin awọn parisons? | Ti o se alafo iÿë nigbagbogbo fi dogba parisons |
| Awọn cavities m | Apakan ni nitobi akoso ninu ọkan m sunmọ | Ṣe apẹrẹ naa ṣe ọkan, meji tabi mẹrin awọn ẹya fun iṣẹlẹ kan? | Ti o iho kika apejuwe awọn nọmba ti m ibudo |
| Awọn ibudo | Awọn ipo mimu-ati-dimole pipe ti ẹrọ naa lo | Ṣe ẹrọ nikan ni ibudo tabi ibudo meji? | Wipe a keji ibudo ni a keji kú ori |
| Fẹlẹfẹlẹ | Awọn ipele ohun elo kọja ọna odi | Njẹ apakan monolayer tabi multilayer? | Iyẹn “Layer Layer” tumọ si ori meji tabi iho meji |
Awọn iwe ohun elo ominira ṣe iyatọ kanna. AwọnR & B lemọlemọfún extrusion akero data dìṣe atokọ awọn atunto dimole ibudo ọkan tabi meji lọtọ lati awọn atunto ori-ku pẹlu awọn iÿë pupọ. Iyapa yẹn wulo ni eyikeyi RFQ: pato awọn ibudo, awọn iÿë kú, awọn cavities m ati awọn fẹlẹfẹlẹ lori awọn laini oriṣiriṣi.
Ohun ti ayipada bi a kú ori anfani iÿë?
Ori-ori-pupọ, olona-ku tabi ẹrọ mimu fifẹ pupọ-parison ṣẹda ọpọlọpọ awọn parisons ni afiwe. Ti o ba jẹ apẹrẹ ati ilana lati mu parison kọọkan ati ṣe igo kan, awọn ẹya fun iṣẹlẹ mimu le pọ si. Awọn ere jẹ ni àídájú. Ọja kọọkan nilo aaye, ṣiṣan yo, iṣakoso iwọn otutu ati ipo iho ti o baamu.
Aworan yi jẹ ero inu, kii ṣe iyaworan irinṣẹ irinṣẹ Kinggle. Awọn iwọn ila opin itọjade gidi, ipolowo, awọn ikanni ṣiṣan ati ipilẹ iho da lori igo ati ẹrọ. "Ori meji," "ori mẹta" ati "ori mẹrin" ti bẹrẹ awọn apejuwe kuku ju awọn pato pato.
Awọn olori diẹ sii pin iwọn idọti ti o wa
Parison nla kan le lo diẹ sii ti iwọn mimu ti ẹrọ ti o wa. Nigbati ọpọlọpọ awọn iÿë ba pin aaye yẹn, iwọn igo, ipolowo iho, ipo ọrun, apo filasi ati awọn asopọ itutu ni lati baamu ni ẹgbẹ ni ẹgbẹ. Awọn m tun nilo irin to laarin awọn cavities ati ki o to yara fun trimming ati apakan yiyọ.
Awọn olori diẹ sii pọ si yo lapapọ ti o nilo fun iṣẹlẹ kan
Ti parison nla kan ba ṣe iwọn 0.10 kg, awọn parison deede mẹrin nilo 0.40 kg fun iṣẹlẹ mimu ṣaaju ki o to gbero eyikeyi iyatọ ninu awọn iwuwo gangan wọn. Apeere naa ṣe alaye iṣiro nikan; o jẹ ko Kinggle igo sipesifikesonu. Kikuru aarin laarin awọn iṣẹlẹ ji ibeere yo wakati siwaju siwaju.
Awọn ori diẹ sii ṣẹda awọn ipo diẹ sii lati ṣakoso
Awọn igo ti o han mẹrin lẹhin ṣiṣi mimu ko ṣe afihan awọn ilana deede mẹrin. Iyọyọ kan le gbona, parison kan le sag otooto, iho kan le tutu diẹ sii laiyara, tabi ipo gige kan le fi filasi afikun silẹ. Abajade iho-ọpọlọpọ yẹ ki o jẹ kika ati ṣayẹwo nipasẹ ipo-kii ṣe gẹgẹbi apapọ apapọ.
Ifiwewe atilẹba: awọn opin ori Kinggle ti a tẹjade nipasẹ pẹpẹ ẹrọ
Kinggle lọwọlọwọ lemọlemọfún extrusion fe igbáti ojúewé apejuwe iyan meji-, mẹta- ati mẹrin-ku-ori atunto lori orisirisi awọn awoṣe. Awọn tabili sipesifikesonu ṣe atẹjade awọn iwọn deede fun ẹyọkan- ati awọn itọkasi ori-meji. Wọn ko ṣe atẹjade ipolowo-mẹta- tabi mẹrin-ori fun awọn oju-iwe wọnyi, nitorinaa awọn ipalemo wọnyẹn nilo imọ-ẹrọ iṣẹ akanṣe dipo afikun.
| Kingle awoṣe | Ibusọ | Max ọja agbara | Iwọn mimu ti o pọju (W×H) | HDPE yo agbara | Nikan-ori max kú-pin opin | Atejade ni ilopo-ori ijinna aarin | Double-ori max die-pin opin |
|---|---|---|---|---|---|---|---|
| KGB2L | Nikan | 2 L | 360 × 380 mm | 30 kg / h | 90 mm | 130 mm | 60 mm |
| KGB2D | Ilọpo meji | 2 L | 360 × 380 mm | 55 kg / h | 90 mm | 130 mm | 60 mm |
| KGB5L | Nikan | 5 L | 410 × 450 mm | 55 kg / h | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Ilọpo meji | 5 L | 410 × 450 mm | 80 kg / h | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Nikan | 15 L | 580 × 500 mm | 100 kg / h | 220 mm | 240-280 mm | 150 mm |
| KGB15D | Ilọpo meji | 15 L | 580 × 550 mm | 120 kg / h | 220 mm | 240-280 mm | 150 mm |
Awọn oju-iwe 2L ti Kinggle tun ṣe apejuwe awọn ohun elo lati 50 milimita si 2 L. Iwọn yẹn ṣe idanimọ idile ọja; o ko ko tunmọ si gbogbo eiyan ni ibiti o jije gbogbo ori ka. Igo 2L jakejado le nilo iṣan jade kan lakoko ti ọpọlọpọ awọn igo dín le baamu imọran iho pupọ. Iwọn didun to pọju nikan ko le pinnu ifilelẹ naa.


Kini data Kinggle ṣafihan nipa yiyan ori
1. Ibusọ kika ati ori geometry jẹ awọn yiyan ominira
Laarin bata 2L, mejeeji awọn awoṣe ẹyọkan ati meji-meji ṣe atẹjade iwọn 90 mm kanna-ipin-ori kan, 130 mm ijinna aarin-ori meji ati 60 mm ori-pipin-ilọpo meji-ori. Awọn orisii 5L ati 15L tẹle ilana kanna laarin awọn iru ẹrọ wọn. A keji ibudo ayipada bi molds maili; ko ni yipada laifọwọyi iye iṣan tabi ipolowo iṣan.
2. Ifilelẹ ori-meji ni o ni iwọn ila opin ti o wa fun iṣan
Gbogbo iru ẹrọ ṣe atẹjade iwọn ila opin-pin ti o pọ julọ fun itọkasi ori-meji ju fun itọkasi ori-ọkan: 60 dipo 90 mm ni 2L, 80 dipo 150 mm ni 5L, ati 150 dipo 220 mm ni 15L. Eyi ko ṣe asọtẹlẹ iwọn ila opin igo ti o pari, ṣugbọn o fihan idi ti “fi ori miiran kun” kii ṣe eto iṣelọpọ lasan. Awọn kú, parison ati igo geometry yipada papọ.
3. Awọn iru ẹrọ ti o tobi julọ ṣe atẹjade apẹrẹ ti o gbooro ati awọn itọkasi aaye-iṣanjade
Itọkasi mimu ti o pọju dagba lati 360 × 380 mm lori bata 2L si 410 × 450 mm lori bata 5L ati to 580 mm fife lori bata 15L. Atejade ni ilopo-ori ijinna aarin gbooro lati 130 mm si 150-180 mm ati ki o si 240-280 mm. Awọn isiro wọnyi so yiyan pẹpẹ pọ si aye igo, kii ṣe awọn liters ti orukọ nikan.
4. Awọn awoṣe meji-meji ti a so pọ ṣe atẹjade diẹ sii agbara yo
Awọn apẹẹrẹ ilọpo meji ṣe atẹjade agbara yo HDPE ti o ga ju awọn alabaṣiṣẹpọ ibudo kan lọ: 55 dipo 30 kg / h ni 2L, 80 dipo 55 kg / h ni 5L, ati 120 dipo 100 kg / h ni 15L. Awọn iyato ni ko si nikan ratio ati ki o ko fi mule ohun o wu multiplier. Wọn fihan idi ti eto extrusion jẹ ninu iṣiro kanna bi awọn ibudo ati awọn ori.
5. Awọn ẹtọ mẹta- ati mẹrin-ori nilo iyaworan ọja kan pato
Awọn apejuwe ọja gba awọn atunto 2/3/4 olona-die-ori ti o rọ, ṣugbọn awọn tabili wọn ko sọ ipo mẹta- tabi ijinna aarin ori mẹrin. Ṣiṣẹda awọn iwọn wọnyẹn lati ori ila-meji yoo foju iwọn igo, irin mimu, ipolowo, ipo ọrun ati iraye si iṣẹ. Iwe ti o tẹle ti o tọ jẹ apẹrẹ ori-ati-mimọ ti a dabaa ti o da lori iyaworan apakan ti olura.
Yan kika ori lati igo-kii ṣe lati isodipupo ti o fẹ
Asọsọ ile-iṣẹ kan di igbẹkẹle diẹ sii nigbati olura yoo fun olupese ni asọye pipe ọja. Bẹrẹ pẹlu SKU ti o gbooro ati ti o wuwo julọ ti a pinnu fun ẹbi irinṣẹ ti a dabaa. Lẹhinna ṣayẹwo boya awọn ọja ti o kere ju le pin ẹrọ kanna laisi fi ipa mu adehun ti ko wulo.
Iwọn igo ati ijinna aarin
Ijinna aarin jẹ iwọn laarin awọn ile-iṣẹ iṣan ti o wa nitosi. O ni lati baramu eto iho ni pẹkipẹki to fun parison kọọkan lati tẹ ipo mimu to pe. Iwọn ara igo jẹ apakan kan ti ibeere naa. Ipari ọrun, mu, apo filasi, agbegbe pin-pipa ati ogiri m laarin awọn cavities tun jẹ aaye.
Apakan iwuwo ati gross parison ibi-
Iwọn igo ti o pari kii ṣe iwọn ti extruder gbọdọ pese fun iṣẹlẹ kọọkan. Parison nla pẹlu ohun elo ti a mu fun igo naa pẹlu filasi oke ati isalẹ ati eyikeyi ohun elo gige gige miiran. Ṣe isodipupo ibi-nla ti ipo kan nipasẹ gbogbo awọn ipo ti nṣiṣe lọwọ, lẹhinna ṣe afiwe lapapọ pẹlu eto extrusion ni oṣuwọn iṣẹlẹ ti a pinnu.
Itutu ati yiyọ
Diẹ cavities le ṣẹda diẹ ooru lati yọ ni gbogbo m sunmọ. Awọn ọna omi ti ko dọgba le jẹ ki iho kan di ipo ti o lọra. Lẹhin ṣiṣi mimu naa, sẹẹli gbọdọ yapa, gee, idanwo ati gbejade gbogbo apakan laisi ikọlu tabi ikojọpọ pupọ. Ẹrọ mimu le pari iṣipopada rẹ lakoko ti ohun elo isalẹ ti jẹ igo iṣelọpọ tẹlẹ.
SKU nwon.Mirza
Aṣa ti o ga-giga le ba iduroṣinṣin, idile igo dín. O le jẹ iwunilori diẹ nigbati awọn aṣẹ ba kuru, awọn aṣa yipada nigbagbogbo tabi ipin nla ti SKU ko le lo ipolowo kanna. Ṣe afiwe ibeere apakan ti o dara lododun ati akoko iyipada nipasẹ SKU. Maṣe ṣe iwọn gbogbo mimu ni ayika akoko akoko kan ayafi ti ile-iṣẹ iyokù le lo agbara yẹn.
Ṣe iṣiro iṣelọpọ ojulowo pẹlu awọn iṣẹlẹ, awọn apakan ati iwọntunwọnsi pupọ
Iwọn gbigbe gbigbẹ katalogi ati kika ori ko to lati sọ asọtẹlẹ awọn igo ti o le ta. Lo awọn iṣiro meji ti a ti sopọ: ọkan fun awọn ẹya ti o gba ati ọkan fun ibeere yo gross.
Awọn ẹya to dara fun wakati kan = awọn iṣẹlẹ imudọgba iduroṣinṣin fun wakati kan × awọn ẹya ti a ṣẹda fun iṣẹlẹ × ida ti o gba
Ibeere yo nla (kg/h) = awọn iṣẹlẹ imudọgba iduroṣinṣin fun wakati kan × lapapọ lapapọ parison fun iṣẹlẹ kan (kg)
Ida ti o gba gbọdọ wa lati asọye didara ti olura ati idanwo ti a gba tabi arosinu igbero ooto. Àpapọ̀ àpapọ̀ àpapọ̀ ìparíson jẹ́ àpapọ̀ gbogbo àwọn parison tí a lò nínú ìṣẹ̀lẹ̀ kan. Ti awọn iÿë mẹrin ko ba fi ibi-ara kan han, gbasilẹ awọn ipo mẹrin lọtọ ṣaaju fifi wọn kun.
A sihin hypothetical apẹẹrẹ
Ro pe a dabaa iṣeto-iṣanjade mẹrin ti o jẹ awọn igo mẹrin fun iṣẹlẹ kan. Lakoko idanwo iduroṣinṣin — kii ṣe yiyi gbigbẹ — sẹẹli naa pari awọn iṣẹlẹ mimu 300 fun wakati kan. Ti ida ti o gba ti o gba jẹ 0.97, iṣiro ti o dara ti o dara jẹ 300 × 4 × 0.97 = 1,164 igo fun wakati kan. Ti apapọ ibi-ipari parison lapapọ fun iṣẹlẹ kan jẹ 0.44 kg, ibeere yo gross jẹ 300 × 0.44 = 132 kg/h.
Awọn nọmba wọnyẹn jẹ apẹẹrẹ ikọni nikan ati kii ṣe abajade awoṣe Kinggle. Wọn ṣe afihan idi ti ẹrọ ori mẹrin ko dara laifọwọyi: extruder ti a dabaa yoo nilo agbara idaniloju fun ohun elo ati awọn ipo, lakoko itutu agbaiye ati gbogbo awọn igbesẹ isalẹ yoo nilo lati fowosowopo oṣuwọn iṣẹlẹ ati didara. Rọpo data iṣẹ akanṣe diwọn ṣaaju ṣiṣe ipinnu rira kan.
Kinggle kálemọlemọfún fe igbáti ẹrọ guidesalaye bi ibudo kika, kú-ori cavities ati ọmọ akoko darapọ. Fun igbogun ọgbin, tun rii daju itanna, fisinuirindigbindigbin-afẹfẹ ati itutu ipo pẹlu awọnfe ẹrọ IwUlO itọnisọna.
Ifiranṣẹ ile-iṣẹ: ṣe deede gbogbo iṣan jade ati iho bi ipo kan
Apapọ apapọ le tọju ipo ti ko lagbara. Ti awọn igo mẹta ba kọja ayẹwo iwuwo ati ọkan jẹ ina, apapọ wọn le dabi itẹwọgba bi o tilẹ jẹ pe iho kan jẹ riru. Lakoko gbigba ile-iṣẹ ati ibẹrẹ, aami aami iṣan ọkọọkan ku ati ipo iho ati ṣetọju idanimọ yẹn nipasẹ gige ati ayewo.
Ṣeto ipilẹ ipo-nipasẹ-ipo
- Ṣe idanimọ ẹrọ naa, ori ku, mimu, pupọ resini, ohunelo ati awọn ipo iwulo.
- Gba awọn ẹya ni ọkọọkan lati gbogbo iṣan / ipo iho.
- Ṣe igbasilẹ ibi-ipari parison nla nibiti ọna idanwo ailewu ti gba laaye.
- Ṣe iwọn iwuwo ti o pari ati awọn ipo odi pataki kanna fun ipo kọọkan.
- Ṣayẹwo fun pọ-pipa, ipari ọrun, filasi, awọn iwọn, irisi ati iṣẹ jijo.
- Igbasilẹ aarin iṣẹlẹ, kọ, awọn itaniji, idasi afọwọṣe ati awọn iduro isalẹ.
- Tun ṣe lẹhin awọn ipo iduroṣinṣin ti mu pada ni atẹle eyikeyi atunṣe ti a fọwọsi.
Yi ọkan dari ifosiwewe ni akoko kan
Ti parison kan ba yatọ, kọkọ pinnu boya ilana naa tẹle itọsi ku, iho, iyika itutu agbaiye tabi ipo isalẹ. Igbasilẹ iṣọpọ jẹ iwulo diẹ sii ju ṣiṣatunṣe ọpọlọpọ awọn iye HMI ni ẹẹkan. Kinggle káAwọn eto HMI ati itọsọna itanijiṣe iṣeduro awọn ẹri gbigbasilẹ ṣaaju iyipada ohunelo kan.
Ṣayẹwo pinpin odi, kii ṣe iwuwo lapapọ nikan
Awọn igo meji le ṣe iwọn kanna ati pe o tun pin kaakiri ohun elo yatọ. Ṣe afiwe ejika asọye, ara, mimu, ipilẹ ati awọn ipo pin-pipa nibiti o yẹ si apakan. Ti o ba ti ise agbese nlo eto odi Iṣakoso, awọnparison siseto itọsọnan pese ọna ti a ṣeto fun sisopọ awọn aaye eto si awọn agbegbe ti o ni iwọn.
Yi idanwo ti o gba sinu itọkasi itọju
Jeki data ipo ti a fọwọsi, awọn ipo iwọn otutu, ipo mimọ, awọn ipo omi ati idanimọ irinṣẹ. Nigbati ipo kan ba lọ nigbamii, itọju le ṣe afiwe rẹ pẹlu ipilẹṣẹ atilẹba. Awọngbèndéke itọju akojọle gbe awọn akiyesi wọnyẹn sinu awọn ayewo igbagbogbo.
Awọn akojọpọ ti o wọpọ-ati kini apejuwe kọọkan ṣi ṣi silẹ
| Apejuwe kukuru | Ohun ti o jasi tumo si | Ohun ti RFQ gbọdọ tun jẹrisi |
|---|---|---|
| Meji-ori, meji-iho ẹrọ | Meji parisons ifunni meji m cavities fun igbáti iṣẹlẹ | Nọmba ibudo, ipolowo itọjade, iwọn m, iwuwo apakan, agbara extrusion ati iwọn isalẹ |
| Mẹrin-ori igo fifun ẹrọ | Mẹrin kú iÿë dagba mẹrin parisons ni afiwe | Boya mimu naa ni awọn cavities ti o baamu mẹrin, ipolowo gangan ati boya gbogbo awọn SKU ni ibamu |
| Double-ibudo, ilopo-ori ẹrọ | Meji m ibudo maili ni ayika kan meji-iṣan kú eto | Nọmba awọn eto mimu, lẹsẹsẹ iṣẹlẹ, ibeere yo, ọna yiyọ kuro ati awọn ipo idanwo idaniloju |
| Mẹrin-iho fe igbáti ẹrọ | Ọkan m sunmọ le dagba mẹrin awọn ẹya ara | Eto iṣan jade, kika ibudo, iwọntunwọnsi iho, itutu agbaiye ati abajade ti o gba |
| Double-Layer, ilopo-ori ẹrọ | A multilayer eto le ifunni meji iÿë | Iwọn extruder, eto ohun elo, awọn ipin Layer, ipa ọna alokuirin, awọn ita, awọn iho ati awọn ibudo |
"Ẹrọ ti n ṣe igo ṣiṣu," "Ẹrọ fifẹ igo HDPE," "Ẹrọ igo extrusion," "pupọ-die head blow mlder" ati "pupọ-parison extrusion fe molding machine" le gbogbo han ni awọn wiwa fun awọn ohun elo ti o jọmọ. Sipesifikesonu ti imọ-ẹrọ yẹ ki o wa ni oye paapaa nigbati awọn orukọ tita wọnyẹn yipada.
Atokọ ayẹwo RFQ fun iṣẹ akanṣe fifin-ori pupọ
Fi ọja kanna ranṣẹ ati awọn igbewọle ile-iṣẹ si olupese kọọkan. Beere ọrọ asọye kọọkan lati dahun ni ọna kanna, pẹlu awọn itọkasi katalogi ti o yapa lati awọn iṣeduro iṣẹ akanṣe.
| Ẹgbẹ RFQ | Alaye lati pese | Idahun olupese ti a beere |
|---|---|---|
| Ọja | Iyaworan 2D/3D tabi awọn ayẹwo, agbara, awọn iwọn ti o pọju, ọrun, mu, laini pipin ati geometri gige | Syeed ẹrọ ibaramu, iṣalaye, ifilelẹ iho ati awọn ifiyesi apẹrẹ eyikeyi |
| Ohun elo | Igi resini gangan, awọ/awọn afikun, regrind tabi ero PCR ati data olupese | Dabaa dabaru / extrusion dopin, processing awqn ati iwadii ohun elo ibeere |
| Ibi ati didara | Iwọn ti o pari, ifoju gross parison/filaṣi, awọn odi to ṣe pataki, awọn iwọn ati awọn idanwo iṣẹ | Ọna idanwo, iṣapẹẹrẹ nipasẹ ipo ati asọye gbigba |
| Abajade | Ti beere awọn ẹya ti o dara fun wakati kan, iyipada / iwọn ọdun, apopọ SKU ati igbohunsafẹfẹ iyipada | Awọn iṣẹlẹ fun wakati kan, awọn ẹya fun iṣẹlẹ, ida ti a gba ati iṣiro yo gross |
| Irinṣẹ | Awọn apẹrẹ ti o wa tẹlẹ tabi imọran iho ti o fẹ | Nọmba iṣan jade, ijinna aarin, iwọn pin-pipin, iwọn mimu, ipolowo iho, awọn eto mimu ati apẹrẹ itutu agbaiye |
| Ẹrọ | Ipele adaṣiṣẹ ti o fẹ ati awọn ihamọ ile-iṣẹ | Nọmba ibudo, dimole, extruder, awọn idari, mu jade ati awọn aṣayan pẹlu |
| Ile-iṣẹ | Iwọn agbara, awọn ipo afẹfẹ / omi, awọn opin ibaramu, ilẹ, giga ati ipa ọna gbigbe | Iwe IwUlO iṣẹ akanṣe, iṣeto gbogbogbo, ipilẹ / ikojọpọ ati awọn ibeere imukuro iṣẹ |
| Isalẹ isalẹ | Gige, idanwo jo, gbigbe, isamisi, iṣakojọpọ ati ero mimu alokuirin | Agbara ati aala wiwo fun ọkọọkan ti o wa ati ipele ti a pese ti olura |
Ma ṣe gba laini iṣẹjade laisi awọn ipo idanwo rẹ
Iwe iwe itẹwọgba ti o wulo fun awọn orukọ iyaworan igo, ite ohun elo, ti pari ati iwuwo nla, awọn iÿë ti nṣiṣe lọwọ ati awọn cavities, awọn ipo itutu m, window ṣiṣe iduroṣinṣin, awọn idanwo didara, ero iṣapẹẹrẹ ati pẹlu ohun elo isalẹ. O ṣe igbasilẹ awọn ẹya ti o gba nipasẹ ipo. Laisi awọn ipo wọnyẹn, “pcs / h” le ṣe apejuwe iṣipopada ẹrọ, awọn ẹya ti a ṣẹda ṣaaju iṣayẹwo tabi awọn igo ti o dara-awọn abajade oriṣiriṣi mẹta.
Beere fun iṣeto ṣaaju didi ibere rira
Iyaworan ti o kẹhin yẹ ki o ṣafihan awọn ile-iṣẹ ti o ku-iṣanwosi lodi si awọn cavities m, m ati awọn aala platen, awọn pinni fifun, gige tabi ọna deflashing, ọna-jade ati awọn imukuro iṣẹ. Fun ibeere Ọba mẹta- tabi mẹrin-ori, iyaworan yii ni ibi ti ipolowo pato-iṣẹ-ṣiṣe ti wa ni timo; ko yẹ ki o ni imọran lati inu tabili ori meji ti a tẹjade.
Awọn ibeere ti a beere nigbagbogbo
Ohun ti o jẹ olona-ori fe igbáti ẹrọ?
Ẹ̀rọ dídọ́gbẹ́ orí ọ̀pọ̀lọpọ̀ ń lo ìṣètò orí kú pẹ̀lú ọ̀pọ̀ ọ̀nà àbájáde láti ṣe ọ̀pọ̀lọpọ̀ parison ní ìṣẹ̀lẹ̀ dídà kan. Iwọn iṣan jade, ijinna aarin ati iwọn ku gbọdọ baramu igo ati ifilelẹ iho-mimọ.
Ṣe ẹrọ ori-meji jẹ kanna bi ẹrọ iho-meji?
No. Double ori apejuwe meji kú iÿë tabi parisons; iho meji sapejuwe meji apa ni nitobi ninu awọn m. Wọn jẹ apẹrẹ ti o wọpọ gẹgẹbi ifilelẹ apa meji ti o baamu, ṣugbọn agbasọ ọrọ yẹ ki o pato mejeeji lọtọ.
Ṣe ẹrọ mimu fifọ ori mẹrin ṣe awọn igo mẹrin ni igba mẹrin?
Ko laifọwọyi. O le ṣe awọn ẹya diẹ sii fun iṣẹlẹ mimu, ṣugbọn iṣelọpọ ti o dara gangan da lori oṣuwọn iṣẹlẹ iduroṣinṣin, ibeere yo lapapọ lapapọ, iṣan ati iwọntunwọnsi iho, itutu agbaiye, gige, idanwo ati didara gbigba.
Bawo ni a ṣe yan ijinna aarin-ku?
Ijinna aarin ti yan lati inu ipolowo iho ti a dabaa ati iṣeto ọja. Iwọn igo, ipo ọrun, awọn apo filasi, irin mimu, itutu agbaiye, awọn pinni fifun, gige ati aaye yiyọ gbogbo wọn ni ipa lori iwọn ikẹhin.
Njẹ ẹrọ kan le yipada laarin ẹyọkan ati iṣelọpọ ori-pupọ?
Ori-ori ti o yatọ tabi eto irinṣẹ irinṣẹ le ṣee ṣe lori pẹpẹ ti a ṣe ni ibamu, ṣugbọn ko yẹ ki o ro. Jẹrisi fit darí, iwọn extrusion, awọn idari, iṣẹ iyipada, ibamu m ati awọn ibeere ifisilẹ pẹlu olupese.
Ohun ti ifilelẹ awọn nọmba ti cavities ni extrusion fe igbáti?
Awọn opin pẹlu awọn iwọn ọja, mimu to wa ati aaye platen, ipolowo iṣan, ku ati geometry parison, awọn ibeere dimole, agbara extrusion, iwọntunwọnsi itutu agbaiye, yiyọ apakan ati agbara isalẹ.
Awọn data wo ni MO yẹ ki Emi fi ranṣẹ fun asọye ẹrọ iho-ọpọlọpọ?
Firanṣẹ iyaworan apakan tabi awọn ayẹwo, ipele ohun elo, ti pari ati iwuwo parison nla, awọn odi pataki ati awọn idanwo, iṣẹjade to dara ti o nilo, ero SKU, awọn ohun elo ile-iṣẹ, awọn opin ifilelẹ ati awọn ibeere isalẹ.